
実践での完璧さミスゼロ戦略と高度な自動化により、段取り替え時間を排除
以前は許容されていた加工上のトラブルやミスが限界に達したとき、変革を決断する時が来る。スティファン・ケンプフ氏もまさにそう考えた。その結果生まれたのが、国内でも類を見ないほど高度に自動化された柔軟な生産システムである。
ザールラント州ザンクト・インクベルクにあるノルベルト・ケンプフCNCテクニック社では、約100名の従業員が、1個から500個までの単品・小ロット生産を行っている。製品は自動車、建設機械、空圧・油圧機器向けのシンプルな部品から高精度・高複雑部品まで幅広く、試作加工にも対応している。同社は1970年、ノルベルト・ケンプフ氏が汎用旋盤工場として創業。その後着実に成長を続け、1990年に息子のスティファン氏が加わったのを機に、CNC加工への転換を進めた。9年後には10台のCNCマシニングセンタを保有するまでに成長した。
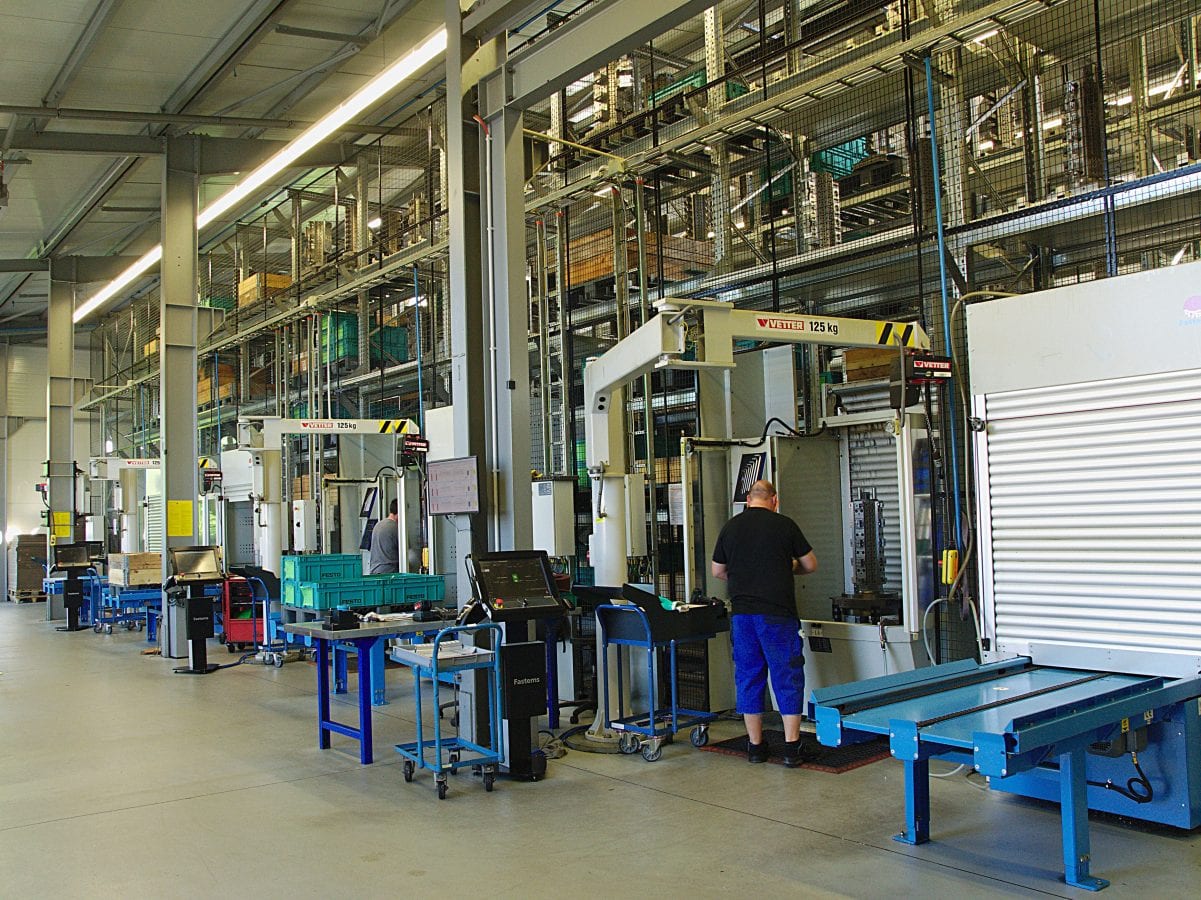
従来型の拡大には限界がある
「当時、単に設備を増やすだけの成長には限界があることに気づきました。機械を増やせば増やすほど、生産性はむしろ悪化していったのです。段取り替えができる熟練スタッフの確保も難しく、周辺の管理業務や支援プロセスもどんどん複雑化し、現場が不安定になっていました」とケンプフ社長は語る。その結果、ミスが増え、手直しや再加工に多くの時間とコスト、そして忍耐を要するようになった。このままでは立ち行かないと感じた。
「毎朝会社に来るたび、同じ問題やミス、原因に直面することにうんざりしていました。だからこそ、根本的に変える決意をしたのです」とケンプフ氏は“従来型”のCNC生産を振り返る。「当時は1日に約5回の段取り替え、250回の工具の手運搬、摩耗による工具交換が40〜50回、治具の組付けが平均6回ほど発生していました。これらの作業はいずれもミスの温床であり、特に工具管理は大きな問題点でした。」
Stefan Kempf, CEO
FMSは段階的に拡張されていった
加工時間にできるだけ近いタイミングで、どうすればミスなく段取り・工具交換などを行えるか――その答えは「徹底的な自動化」だった。ただし、その前に基盤となる業務プロセスの整備が必要だった。ケンプフ氏はこう語る。「まず工具データ管理システム(TDM)を導入し、工具管理を徹底的にシステム化することに時間をかけました。また、加工用パレットやワーク治具を自社製作できるようにしました。そのうえで、Fastems社の多段式FMS(MLS)を導入することを決めました。」
2003年、まず既存の1台のマシニングセンタをMLSに接続(12パレット対応)した。2011年までにシステムは拡張され、3段構成で合計96パレット、4つの段取りステーションを備えた最大構成へと成長した。この間に森精機NH4000を5台追加接続している。「導入当初から、各機の工具インターフェースと加工パレットを標準化し、すべてのマシンに180本収納可能な大型工具マガジンを装備しました。」
制約要因となったのは“工具”だった
FMS導入によって生産性は大きく向上したものの、ケンプフ氏の目には一つの大きな課題が見えていた。「当社では1~500個ロットの多品種生産を行っており、登録部品点数も約18,000種あります。各マシンに搭載できる工具本数では、システム全体(96パレット)をすべての機械で加工することは不可能でした。結果として、特定のパレット群を特定の機械に固定せざるを得なかったのです。」
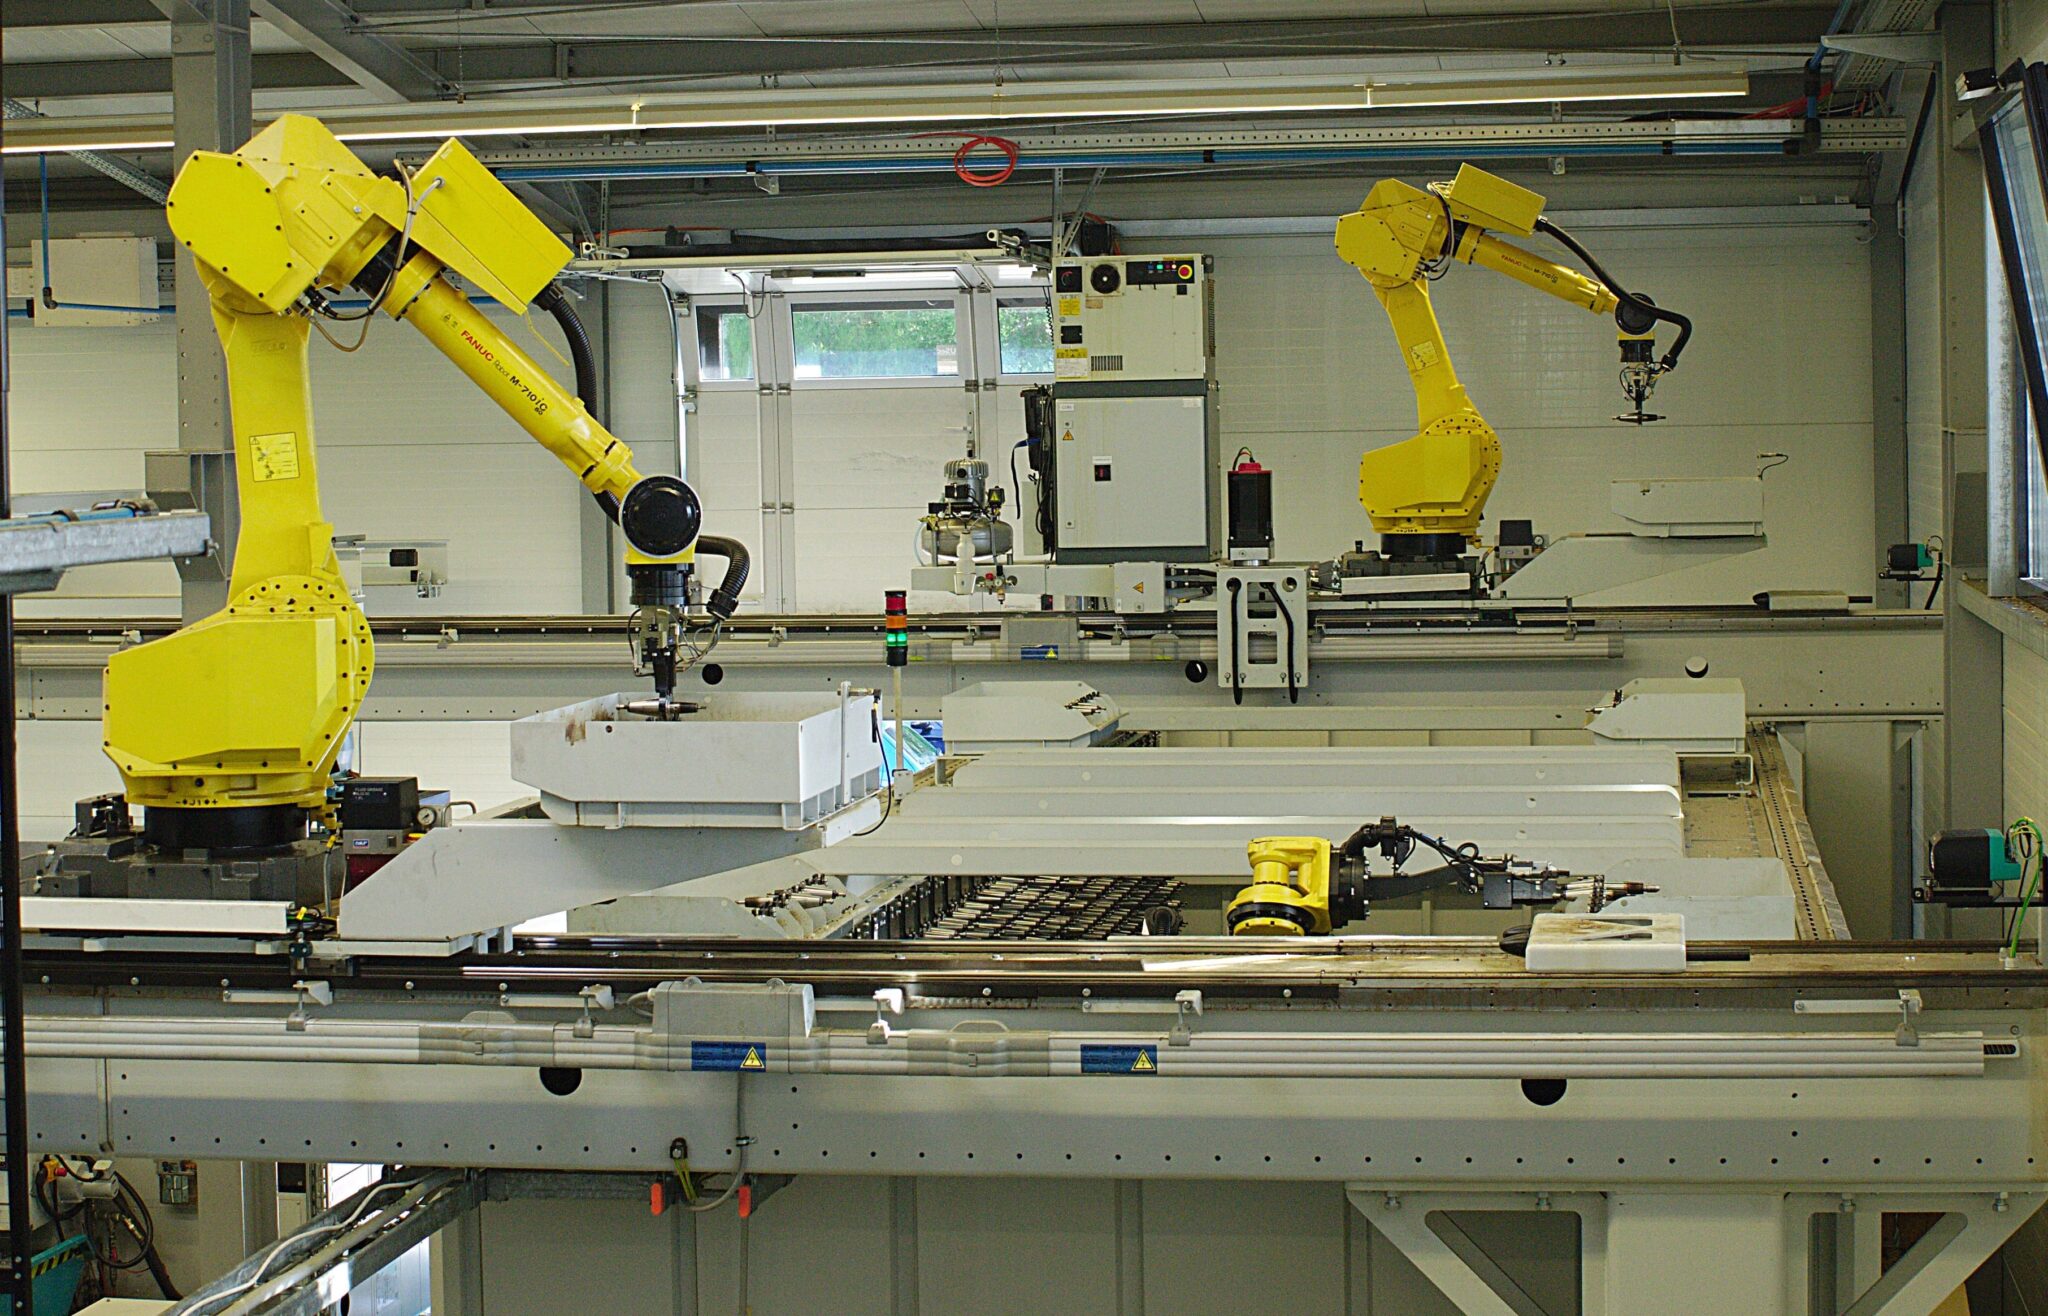
そのため、常に高い稼働率を維持することは難しく、加えて依然として工程内には信頼性を損なうミス要因が残っていたという。1つの中央工具倉庫、2本の生産ライン、3台のロボット構成:中央のFastems CTS(Central Tool Storage)内のロボットが、2台のガントリーロボットへ工具を受け渡す。手前のロボットはMLS内の機械へ工具を供給し、奥のロボットは他の5台のマシニングセンタに工具を転送している。
2,500本を収納できる中央工具倉庫
こうした課題を解決するため、2013年に同社は新工場を建設し、原材料ストアを備えた新たなFastems FMS(MLS-MDタイプ)を導入した。1パレットあたり1tまで対応するこの中容量モデルは4段構成で、計156パレットを収容し、そのうち半分が加工パレット、残り半分が素材パレットである。現在このシステムには7台のマシニングセンタが接続されており、4つのローディングセルを備えている。各セルには加工パレット用と素材パレット用のステーションが1つずつあり、さらに別の5台のマシニングセンタには中央工具倉庫から自動で工具が供給されている。
このシステムの最大の特長は、2,500本の工具を収容するFastems CTSと、工具搬送用ロボットを組み合わせた構成にある。各マシンにも60本収納のマガジンがあるため、全体で最大3,200本の工具を共用できる。この工具はどの機械からでも利用可能であり、ガントリーロボットが中央倉庫から必要な工具を該当マシンへ搬送する。各工具にはRFIDチップが付与されており、ロボットのリーダーが個別に識別して搬送を行う。
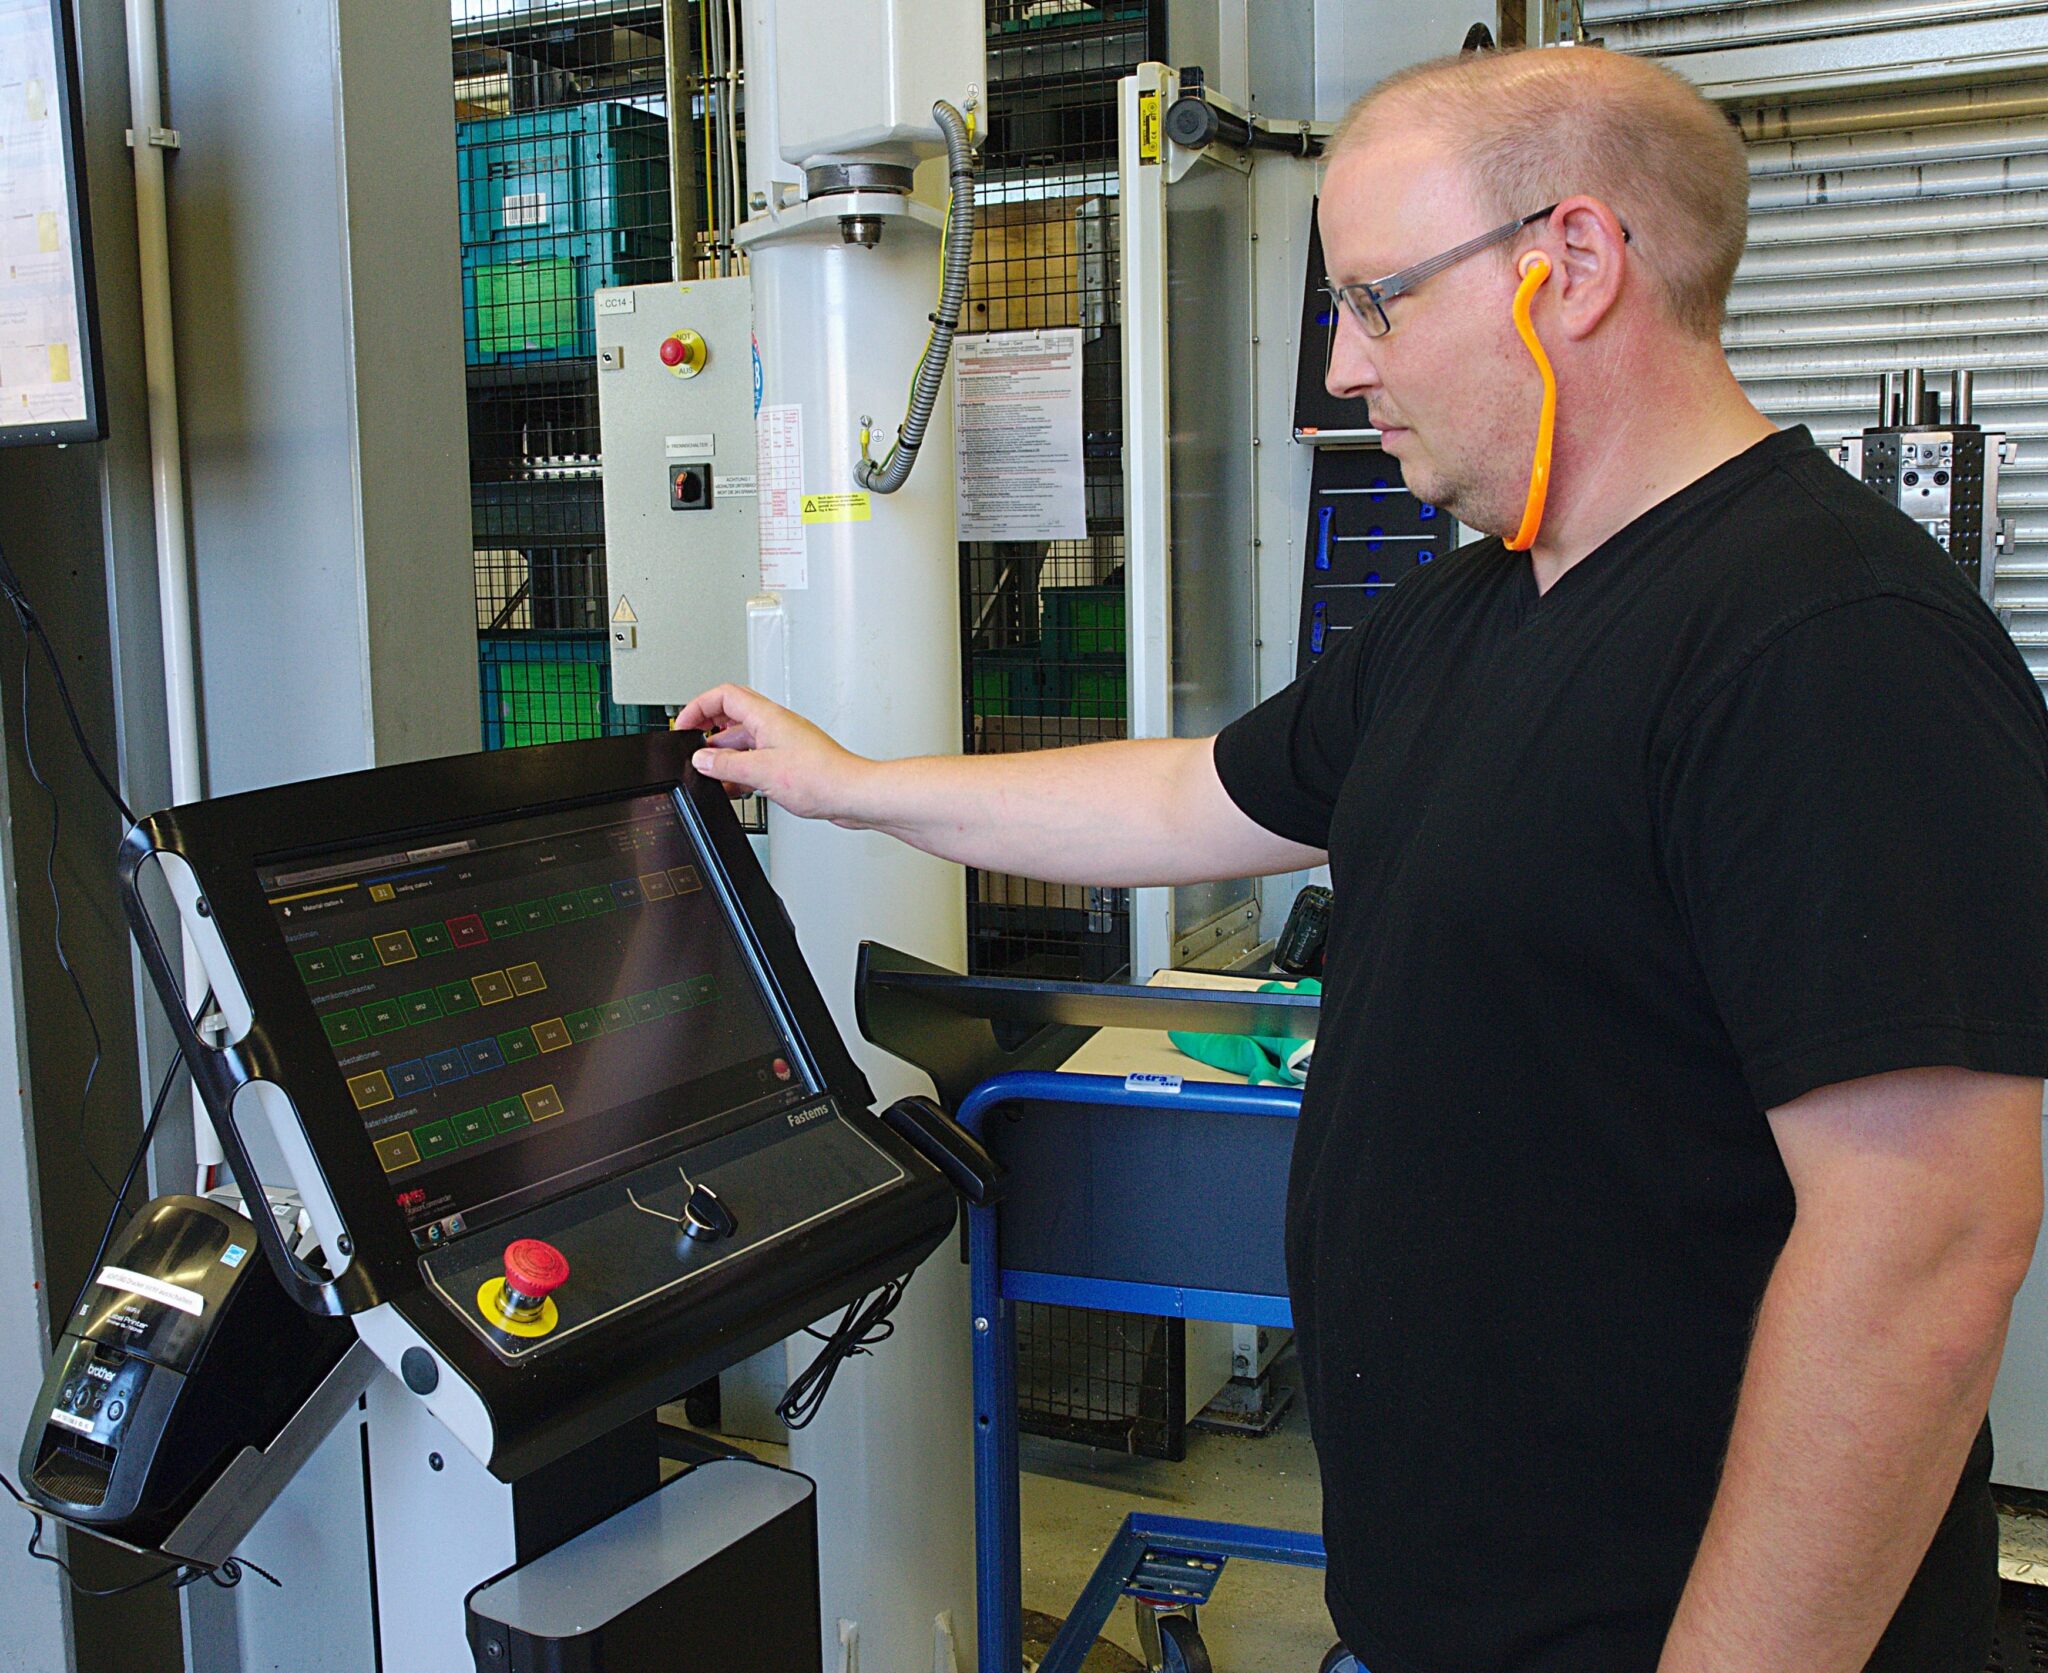
各ローディングセルにはFastems MMS端末が設置され、パレット投入順序やCNCプログラム、工具データの管理を一元的に制御している。
ソフトウェアが生産計画と制御を統括
中核となるFastemsのMMS(製造管理ソフトウェア)は、FMS全体の生産計画と制御を担っている。これには中央工具倉庫(CTS)からロボットによる工具搬送も含まれる。MMSは生産開始前にリソースチェックを行い、必要な素材がシステム内に存在するか、また特定の加工に必要な工具の寿命が十分であるかを確認する。「もし工具寿命が不足していれば、ソフトウェアから工具組立・プリセッティングシステムへ自動的に交換指示が送られます」とケンプフ氏は説明する。「FMS導入前から一貫して重視していたのは、“安定した生産のためには事前準備が全て”という点です。そのため、新規部品や設計変更があるたびにプロセス計画を必ず立ち上げています。」FMEA(故障モード影響分析)から生産管理計画、工具設計、CNCプログラム作成に至るまで、すべての工程を事前に策定し、工程安定性を最優先に考えている。
段取り替えの完全自動化
最新のFMSでは、どの機械でも全ての加工を実行できるため、段取り替えが完全自動化された。「段取り替え時間は実質0.0分です。つまり、お客様が10個注文しても100個注文しても、部品単価は常に同じです」とケンプフ氏は胸を張る。現在、システム内では1日あたり約1,000回の工具搬送と500回のパレット搬送が行われており、全機のスピンドル稼働率は平均95〜98%に達している。
自動化の限界へ挑む
「これほど高い自動化を実現しても、FMS導入後に人員削減は一切していません。それどころか、2014年以降、同じ人員で年平均15%の成長を続けています」とケンプフ氏は語る。現在、新しい生産棟が建設中で、そこには3基目となるFastems MLSを導入し、7台の横形マシニングセンタを接続予定である。工場間を跨いで、ガントリーロボットが第2FMSと新システムの工具倉庫の両方にアクセスする構成になる。「新しいFMSでは、工具収納スペースを拡張するためにFastemsのGTS(ガントリー工具ストレージ)を採用します。このロボットは2つの役割を担い、3号棟と新棟の間で工具を搬送するほか、新しいマシンへの工具供給も行います」とケンプフ氏は今後の計画を語る。
Published in “Automationspraxis”, issue 09/2017